アネスト岩田(ANEST IWATA)エアーブラシ代理店|塗料・塗装機器・ペイント用品の通信販売・塗装講習会・ピンストライピング&レタリング筆通販|有限会社松谷塗料店


■ 関西ペイント製品
出荷の見通しが立たないため、現在販売を一時停止しております。
■ 中東情勢による配送遅延の影響
多くの商品で入荷が不安定となっております。そのため、出荷時期の確定・お約束ができない可能性がございます。
ご迷惑をおかけしますが、何卒ご了承ください。
出荷の見通しが立たないため、現在販売を一時停止しております。
■ 中東情勢による配送遅延の影響
多くの商品で入荷が不安定となっております。そのため、出荷時期の確定・お約束ができない可能性がございます。
ご迷惑をおかけしますが、何卒ご了承ください。
松谷塗料店研究会 第2回 下地研磨
塗装研究会第2回目は、美しい塗装の重要工程である下地研磨を取上げようと思います。
ペーパーの種類について
JIS R 6251 研磨布
JIS R 6252 研磨紙
JIS R 6253 耐水研磨紙
JIS R 6254 エンドレス研磨ベルト
JIS R 6256 研磨ベルト
などに分類できます。
JIS R 6252 研磨紙
JIS R 6253 耐水研磨紙
JIS R 6254 エンドレス研磨ベルト
JIS R 6256 研磨ベルト
などに分類できます。
研磨剤の分類
ガーネット研磨材(木材の研磨)
アルミナ・ジルコニア研磨材(金属加工)
炭化けい素質研磨材(無機質ボード等)
など
アルミナ・ジルコニア研磨材(金属加工)
炭化けい素質研磨材(無機質ボード等)
など
ペーパー番手について
研磨材の番手(粒度)は本来一つの粒径で表現されるものではありませんが、便宜上、平均径でその粒度の粒径としてあらわせます。(一つの目安として)
| 粘土 | 平均粒度径 | 粘土 | 平均粒度径 |
|---|---|---|---|
| #12 | 1910 | #240 | 57.0 |
| #14 | 1570 | #280 | 48.0 |
| #16 | 1300 | #320 | 40.0 |
| #20 | 1080 | #360 | 35.0 |
| #24 | 800 | #400 | 30.0 |
| #30 | 670 | #500 | 25.0 |
| #36 | 560 | #600 | 20.0 |
| #40 | 400 | #700 | 17.0 |
| #50 | 330 | #800 | 14.0 |
| #60 | 280 | #1000 | 11.5 |
| #80 | 200 | #1200 | 9.5 |
| #100 | 130 | #1500 | 8.0 |
| #120 | 115 | #2000 | 6.7 |
| #150 | 90 | (μm) | |
| #180 | 70 | ||
| #220 | 60 | ||
#12〜#220(フルイ分け試験方法) #240〜#2000(電気抵抗試験方法)
塗装のおけるペーパーの役割について
塗装においてペーパーを使用する理由には大きく分けて私は、3通りあると思います。
�_蔀呂良堽δ汗� (パテなどの研磨)
この理由でペーパーを使用する場合、問題となるのは作業効率とペーパー目だと思います。
つまり、効率で考えればより荒い番手(数字の小さい番手)で一気に研磨すればよいのですが、研磨後には当然それなりの研磨傷が残ります。
逆に、研磨傷を気にして細かい番手(数字の大きい番手)で研磨すれば傷が残らないかわりに時間がかかってしまいます。
良く見かけるのが、自動車補修などで使用されるポリエステル樹脂パテのブランド名に〇○パテ#80とか○○パテ#180の表記でパテを研磨するペーパーの番手を指定してある場合があります。
つまり、効率で考えればより荒い番手(数字の小さい番手)で一気に研磨すればよいのですが、研磨後には当然それなりの研磨傷が残ります。
逆に、研磨傷を気にして細かい番手(数字の大きい番手)で研磨すれば傷が残らないかわりに時間がかかってしまいます。
良く見かけるのが、自動車補修などで使用されるポリエステル樹脂パテのブランド名に〇○パテ#80とか○○パテ#180の表記でパテを研磨するペーパーの番手を指定してある場合があります。
�⊂綸匹蠹描�の足付け(アンカー効果の為の目あらし)
足付け(アンカー効果 塗料の密着力向上の為の目あらし)におけるペーパー番手選択については、 一般的には、塗料メーカーカタログの下地調整の項目に従うことをお勧めします。一例ですが、2Kウレタン塗料・速乾ウレタン塗料のウレタンサフェーサー下地研磨では、耐水ペーパーの#800番を指定しているところが多いような感じがします。
自動車補修の2液ウレタン塗料に限って言えば、下地が塗膜の場合研磨傷が出やすい(濃色系・シルバーメタ系)を除けば、空研ぎペーパーの#400番から#800番ぐらいが適当ではないでしょうか。以前、私は#1000以上の番手で細かい傷を均一に付けた方がアンカー効果が増すのではと思い実験して見たところ、#1000の空研ぎではペーパーが研磨時に目詰まりしやすいせいか、或いは上塗り塗料が食込み難いのか結果は#800番のほうが良好という結果ができました。
自動車補修の2液ウレタン塗料に限って言えば、下地が塗膜の場合研磨傷が出やすい(濃色系・シルバーメタ系)を除けば、空研ぎペーパーの#400番から#800番ぐらいが適当ではないでしょうか。以前、私は#1000以上の番手で細かい傷を均一に付けた方がアンカー効果が増すのではと思い実験して見たところ、#1000の空研ぎではペーパーが研磨時に目詰まりしやすいせいか、或いは上塗り塗料が食込み難いのか結果は#800番のほうが良好という結果ができました。
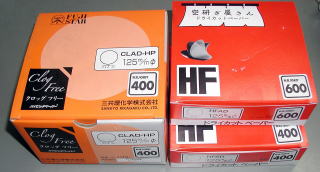
クロック フリーです。
右が従来品ドライカットペーパーです。
クロックフリーはドライカットより硬い塗膜の研磨に良好です。
ドライカットは速乾ウレタン等に良好です。
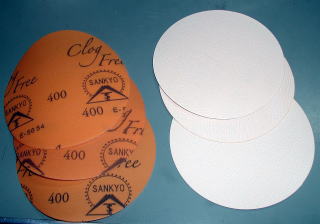
右がドライカットペーパーの実際商品の写真です。(両者とも研磨面が上)クロックフリーは基材に印刷がしてあるので研磨時にロゴが消えることはありません。
ドライカットペーパーは、研磨面が白く見えるかもしれませんが薄ピンク色です。
通常ペーパーの性能を決定する事項には基材(紙・フイルム等 これにより耐水加工されていれば水研ぎが可能になります。)
研磨材(酸化アルミニウム等 研削力に影響)
接着剤(フェノール樹脂系・エポキシ樹脂系 耐水性にも影響があります。)
目詰防止剤(ステアリン酸リチュウム等 ペーパーの持ちに影響します。)
背面化工(ナイロン起毛布 マジックペーパーか糊付きペーパー)
等があります。
研磨材(酸化アルミニウム等 研削力に影響)
接着剤(フェノール樹脂系・エポキシ樹脂系 耐水性にも影響があります。)
目詰防止剤(ステアリン酸リチュウム等 ペーパーの持ちに影響します。)
背面化工(ナイロン起毛布 マジックペーパーか糊付きペーパー)
等があります。
ここで、私なりの一つの目安を言わせて頂くと通常二液ウレタン塗料のソリット系の膜厚は、40〜80μm前後が多いのではないかと思います。仮に中間の60μmとした場合上記表から#400番(30μm)〜#800(14μm)膜厚の 1/2〜1/4粒度で研ぎを入れるように塗料メーカーは考えていると思います。(あくまでも目安で塗料メーカーがそう謳っている訳では有りませんが。)
�8λ畚�を消す為(目消し)
俗に、研磨材メーカー等によりますと同商品ブランドの場合、2番手上までの番手で研磨目が消せるように商品開発をしているとのことです。
例えば、三共理化学のドライカットシリーズには、#400番#600番#800番#1000番とありますが、#400番の研磨目は#600番・#800番で消せるという事です。(目消しの方向は、目を分断する方向です。つまり、#600番の研磨傷が水平なら#800の目消しの方向は垂直方向です。)
つまり、研磨紙の傷は、より細かい傷でごまかすとも言えると思います。
コンパウンドによる磨きは、この様な使い方の一例です。
ちなみに、ソーラーの最新アルミナコンパウンド ”コレダ �機Ν供匹廊気諒振冦嚇戮�10μm �兇諒�が2μmです。
例えば、三共理化学のドライカットシリーズには、#400番#600番#800番#1000番とありますが、#400番の研磨目は#600番・#800番で消せるという事です。(目消しの方向は、目を分断する方向です。つまり、#600番の研磨傷が水平なら#800の目消しの方向は垂直方向です。)
つまり、研磨紙の傷は、より細かい傷でごまかすとも言えると思います。
コンパウンドによる磨きは、この様な使い方の一例です。
ちなみに、ソーラーの最新アルミナコンパウンド ”コレダ �機Ν供匹廊気諒振冦嚇戮�10μm �兇諒�が2μmです。
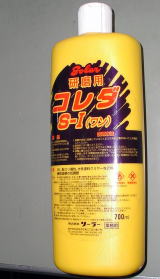
コンパウンド アルミナ粒子配合
コレダ S−�機淵錺鵝�
平均粒子 10μm
このシリーズにはコレダ Sー�供淵帖次砲發△蠅泙后�
平均粒子 2μm
〒734-0021 広島市南区上東雲町2-12
TEL.082-282-7727 / FAX.082-282-7746
(C) Copyright 2009- 有限会社 松谷塗料店 All rights reserved.